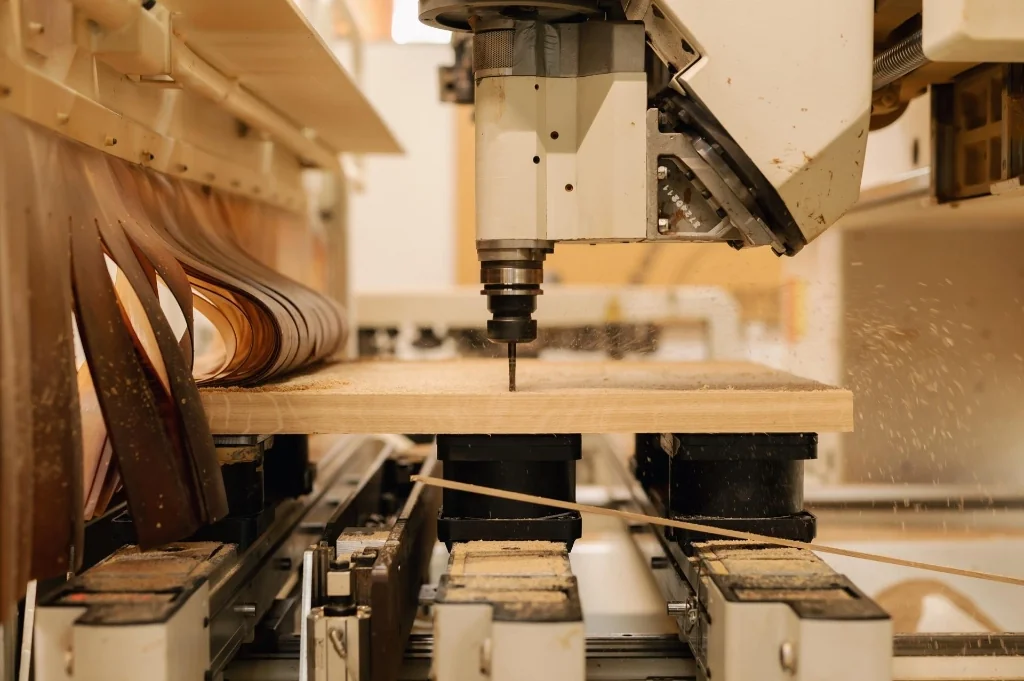
木材数控切割 · 铣削 · 钻孔
这项服务解决什么问题?
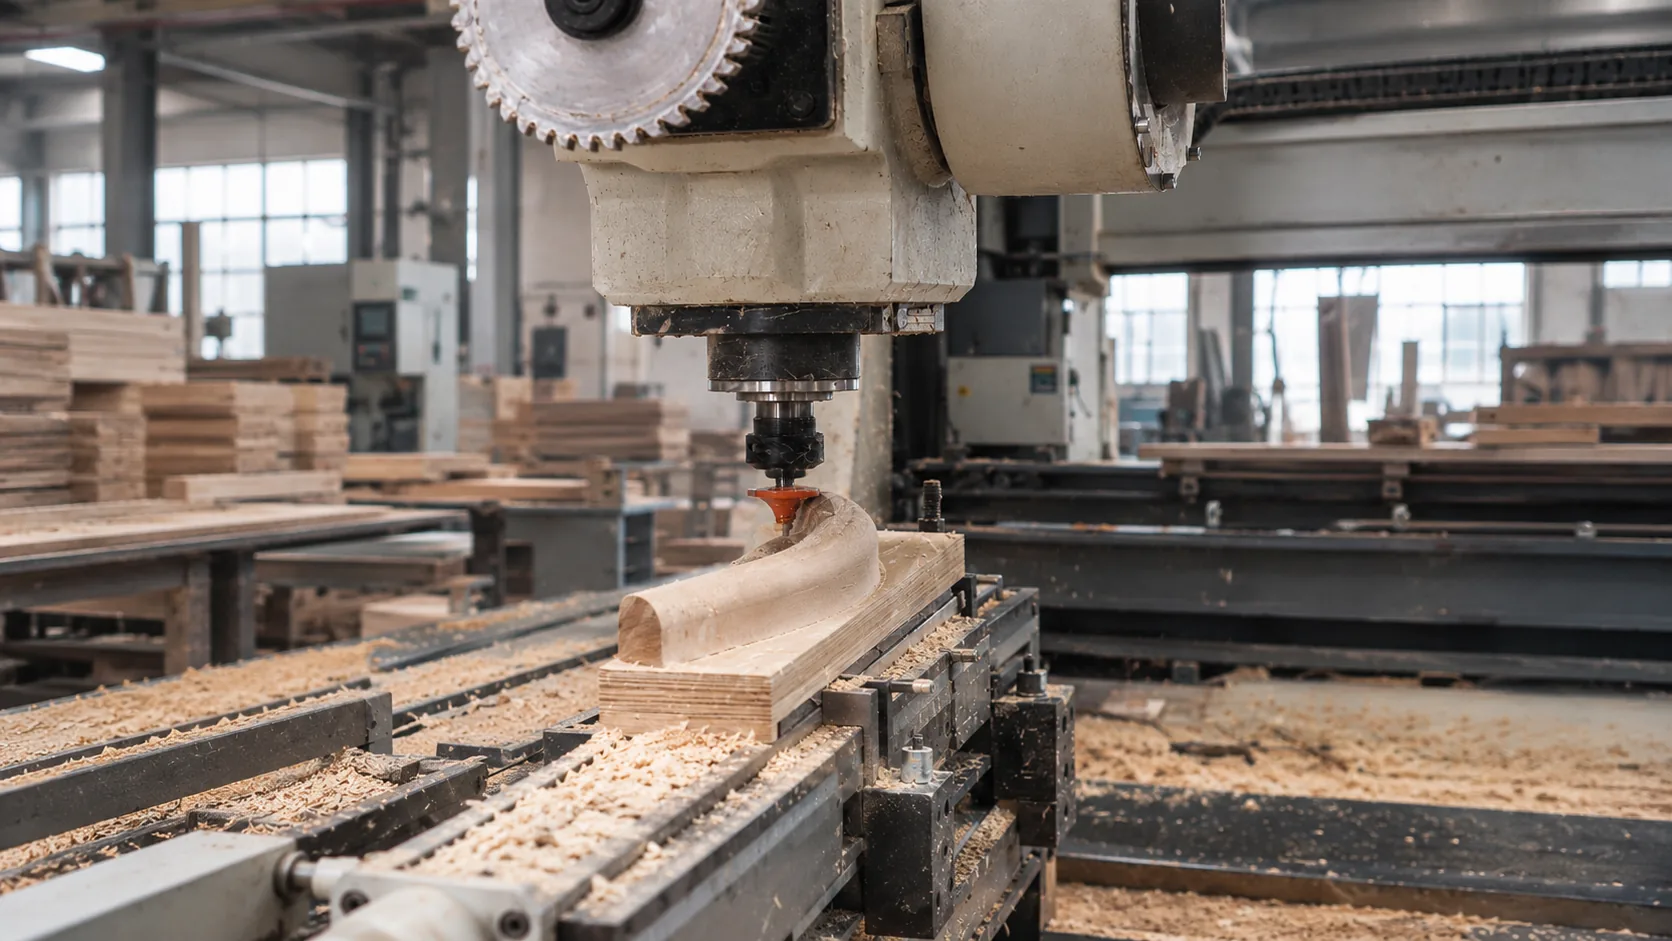
木材数控铣削把图纸转换为刀路,用于轮廓切割、开槽、钻孔和连接结构加工。是否可行取决于材料、坯料尺寸、零件几何、刀具以及每个订单约定的验收标准。
什么情况下适合这项服务?
- 依据同一确认图纸或样件重复生产的零件。
- 需要切轮廓、开槽或钻孔的门板、台面、隔断与木构件。
- 能够以明确尺寸描述的榫接与装配位置。
下单前需要确认的事项
- 效果图不能替代带尺寸的加工图。
- 内角受刀具半径限制,需要绝对直角时应提前评审。
- 公差必须对应具体位置、材料与测量方法。
按需求、图纸或样品进行木材数控加工
三种输入方式都可形成订单,但对编程与报价的确定程度不同。
按需求
说明零件用途、尺寸、材料、数量与交付状态;确认方案前需补齐缺失几何信息。
按图加工
图纸应包含单位、版本、基准面与装配位置,便于样品确认和验收。
按样加工
样品需保留足够可测表面与边缘;磨损、变形和复原细节应在打样前确认。
小批量与批量数控加工
数量不仅影响单价,也决定打样、装夹、检验与版本管理方式。
小批量
应区分编程、装夹和打样成本;工厂评审文件、坯料与排期后确认可行性。
批量生产
放大批量前应确认样品、图纸版本、测点和不合格品处理方式。
木材数控切割、铣削与钻孔的区别
这些工序常处于同一加工程序中;除非搜索结果证明意图独立,否则保留在同一页面。
数控切割
按确认轮廓分料或形成零件外形。
数控铣削
形成槽、台阶、型腔、表面和指定深度的连接结构。
数控钻孔
按坐标加工孔位;需明确直径、深度及与基准面的关系。
家具零件与木构件加工
在独立搜索意图及足够经核实的案例、图片与参数出现前,该应用意图保留在核心服务页。
家具零件
门板、面板、框架与装配件应以图纸或尺寸清单定义。
木构件
除产品名称外,还应明确功能、基准面、连接与检验标准。
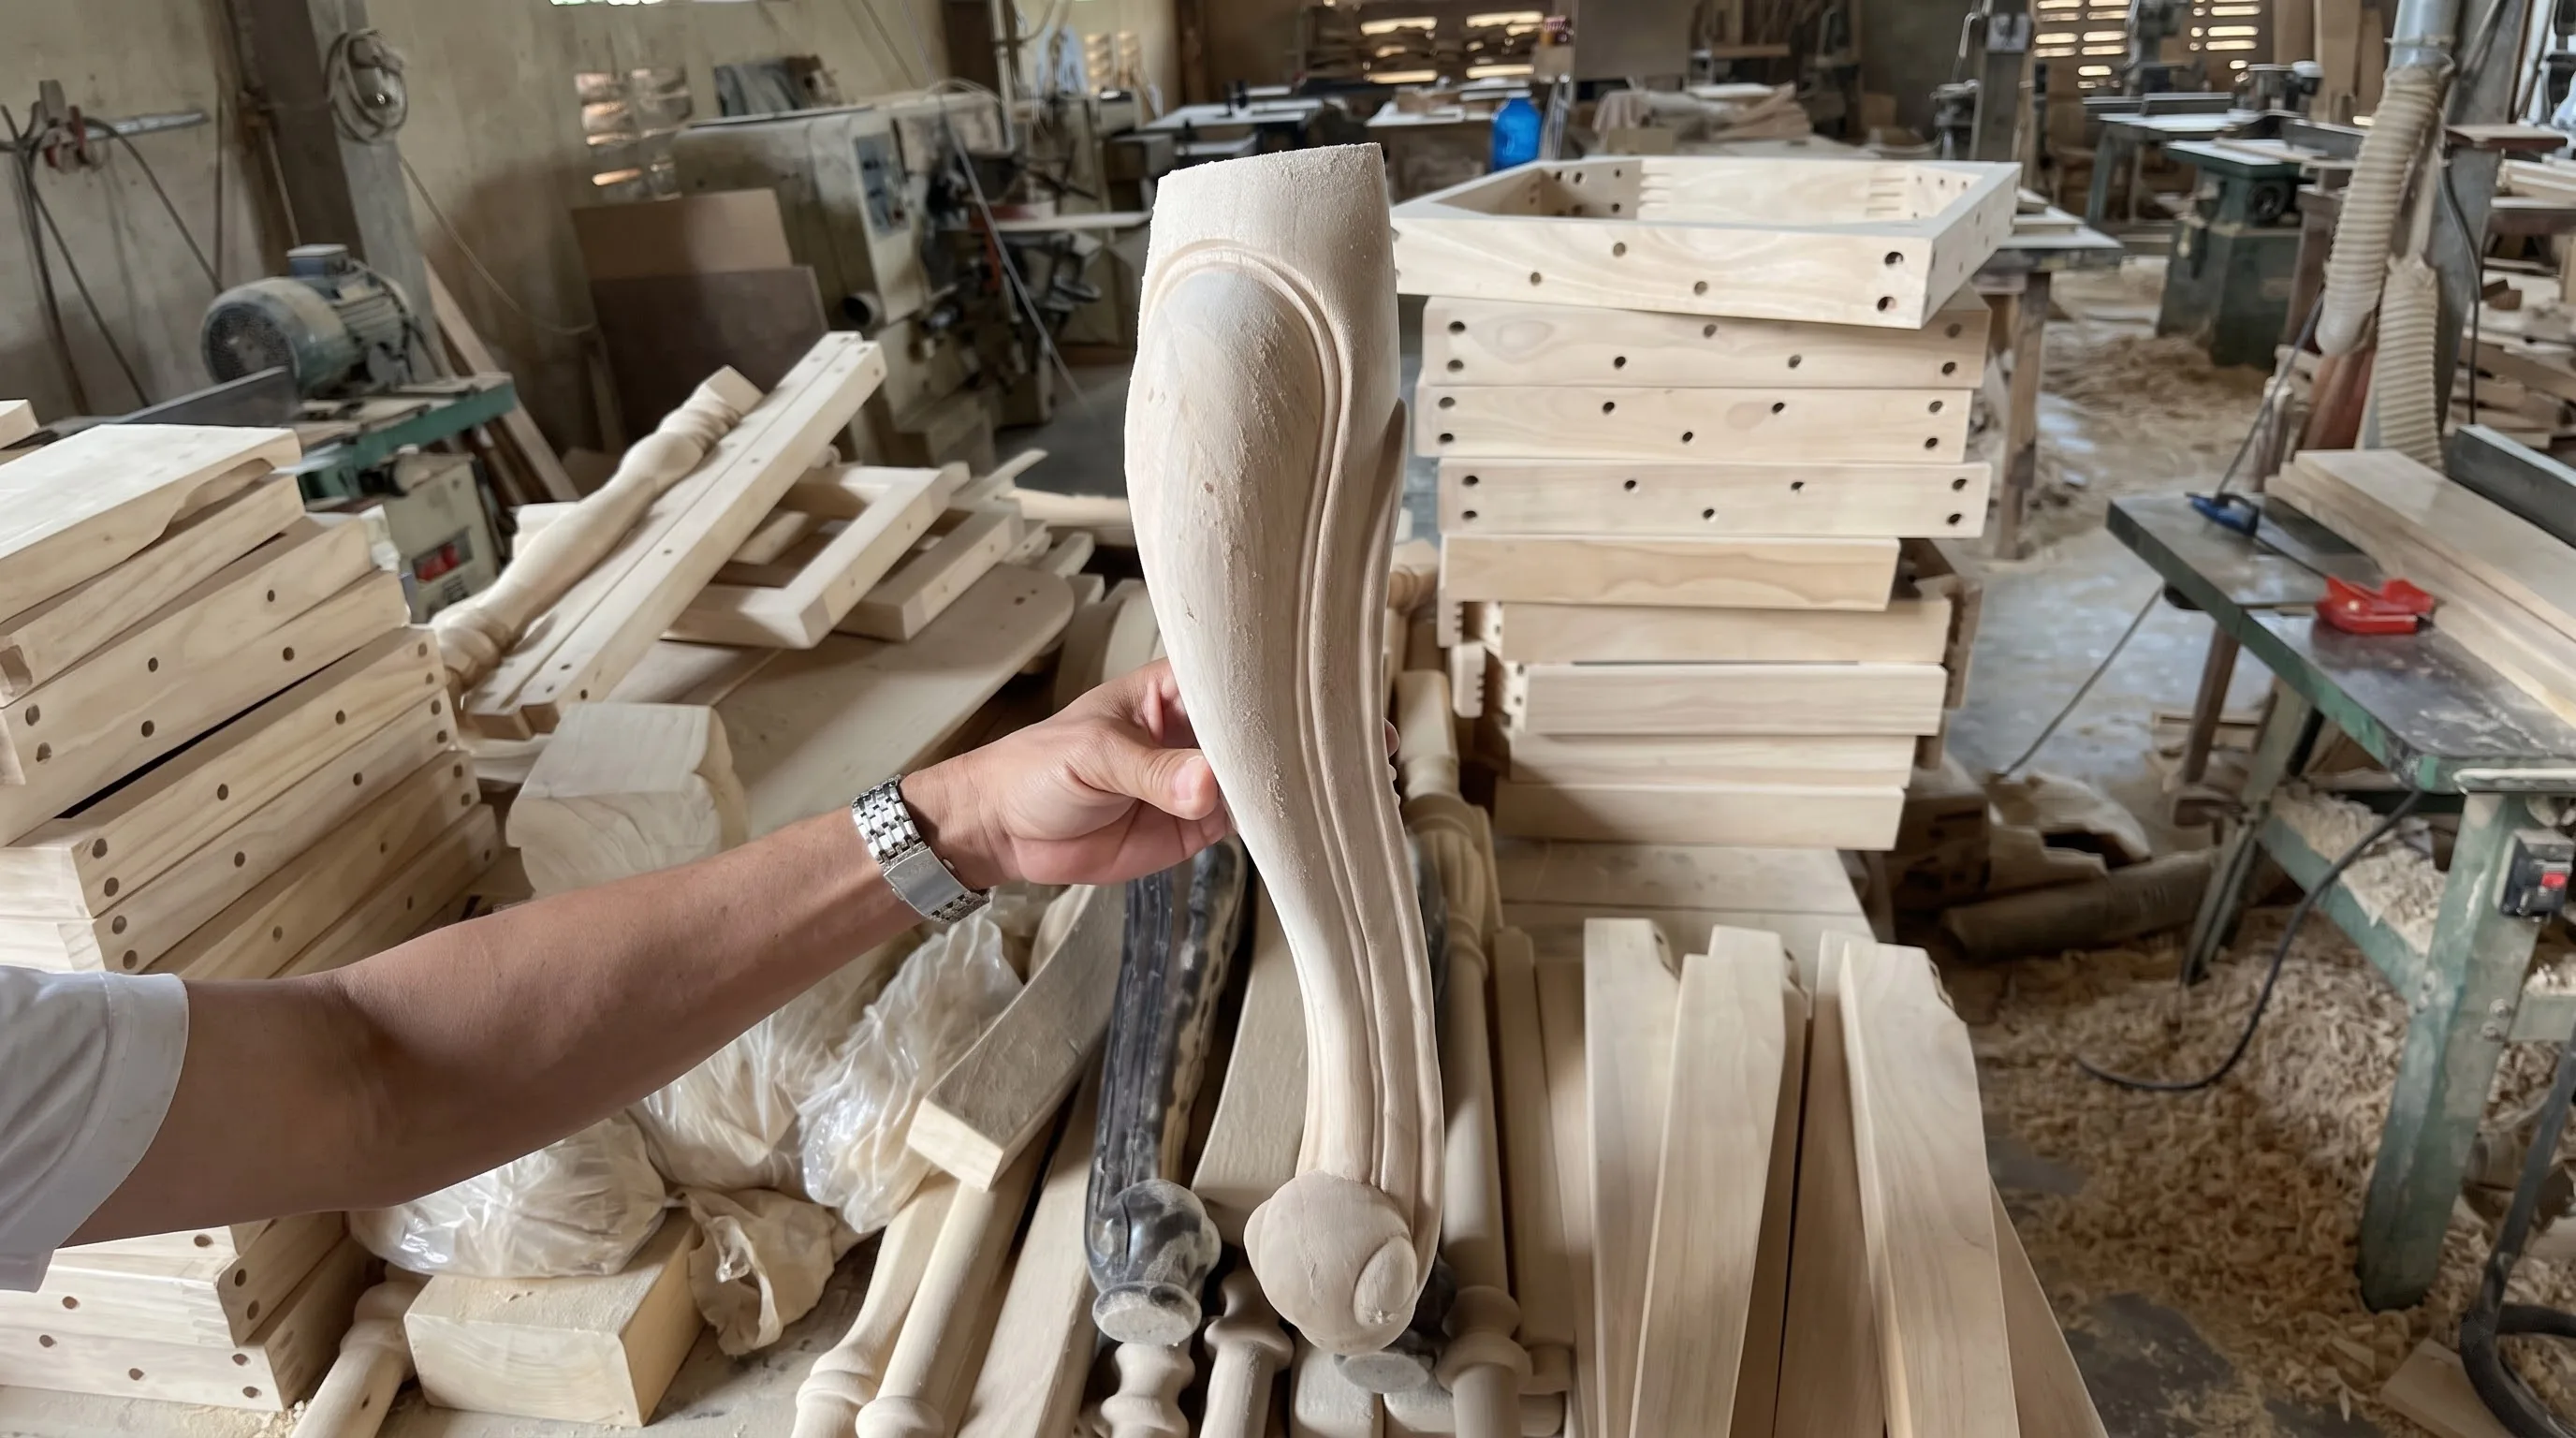
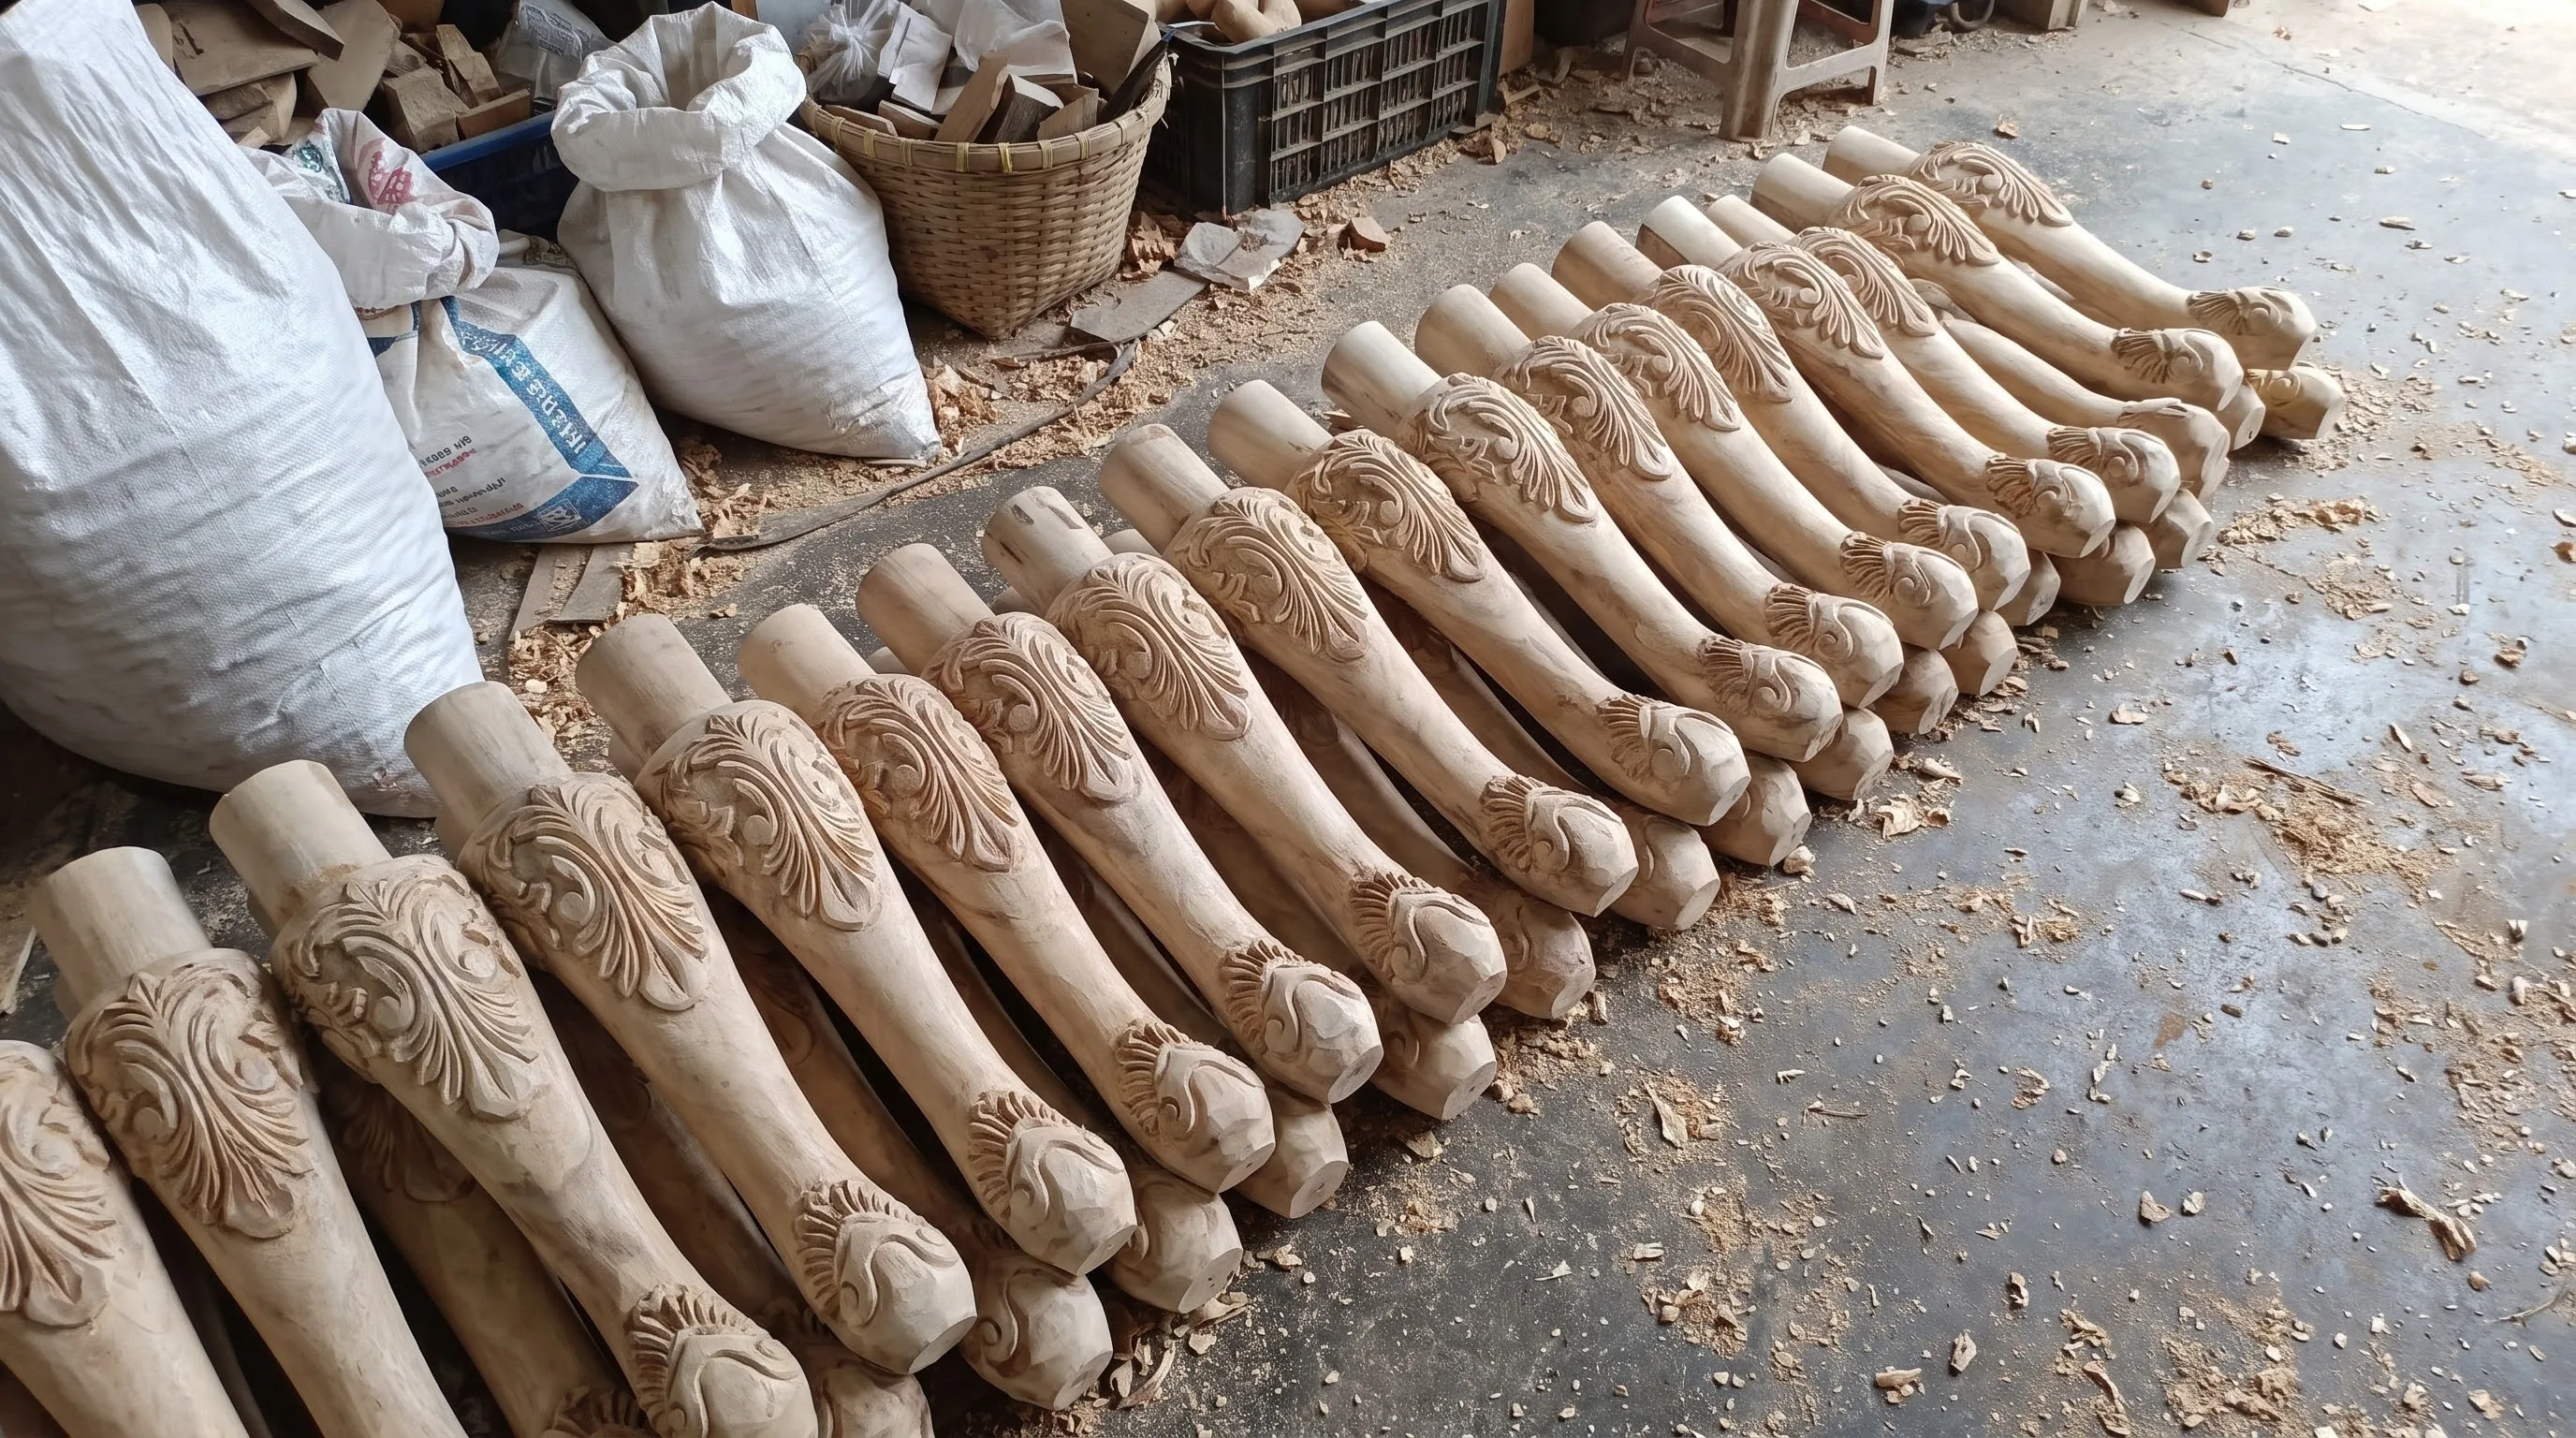
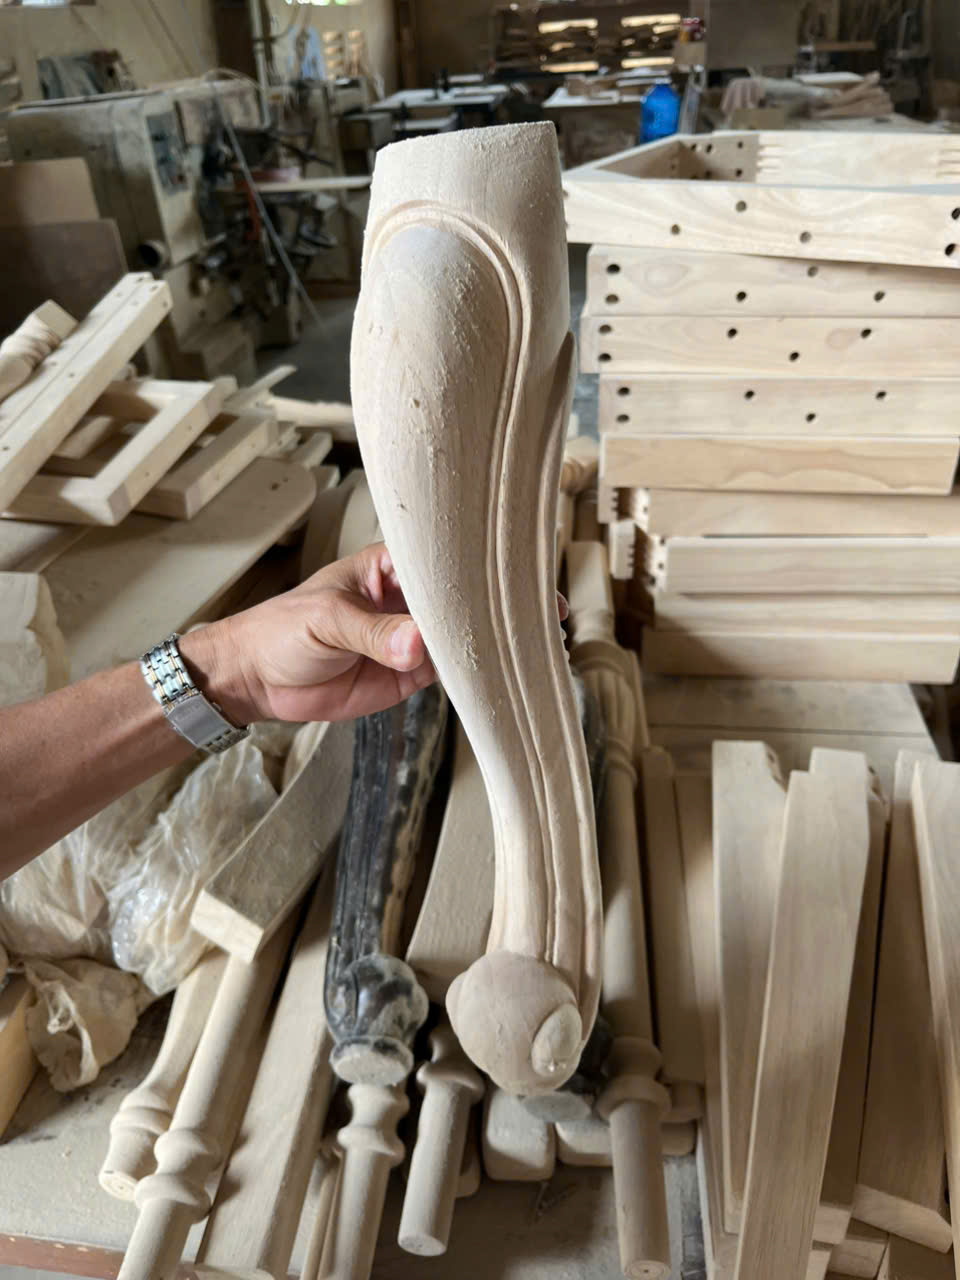
桌椅腿
回转型桌椅腿通常适合车削;非对称特征可能需结合铣削或雕刻。
实木、胶合板与MDF数控加工
不同材料的结构、纹理与边缘风险不同;刀具和表面标准应依据实际批次。
实木
说明木种、纹理方向、坯料状态、允许缺陷与余量。
胶合板
确认实际板材的厚度、层结构、饰面与切边要求。
中密度纤维板
说明板材类型、厚度、饰面及下机后的表面要求。
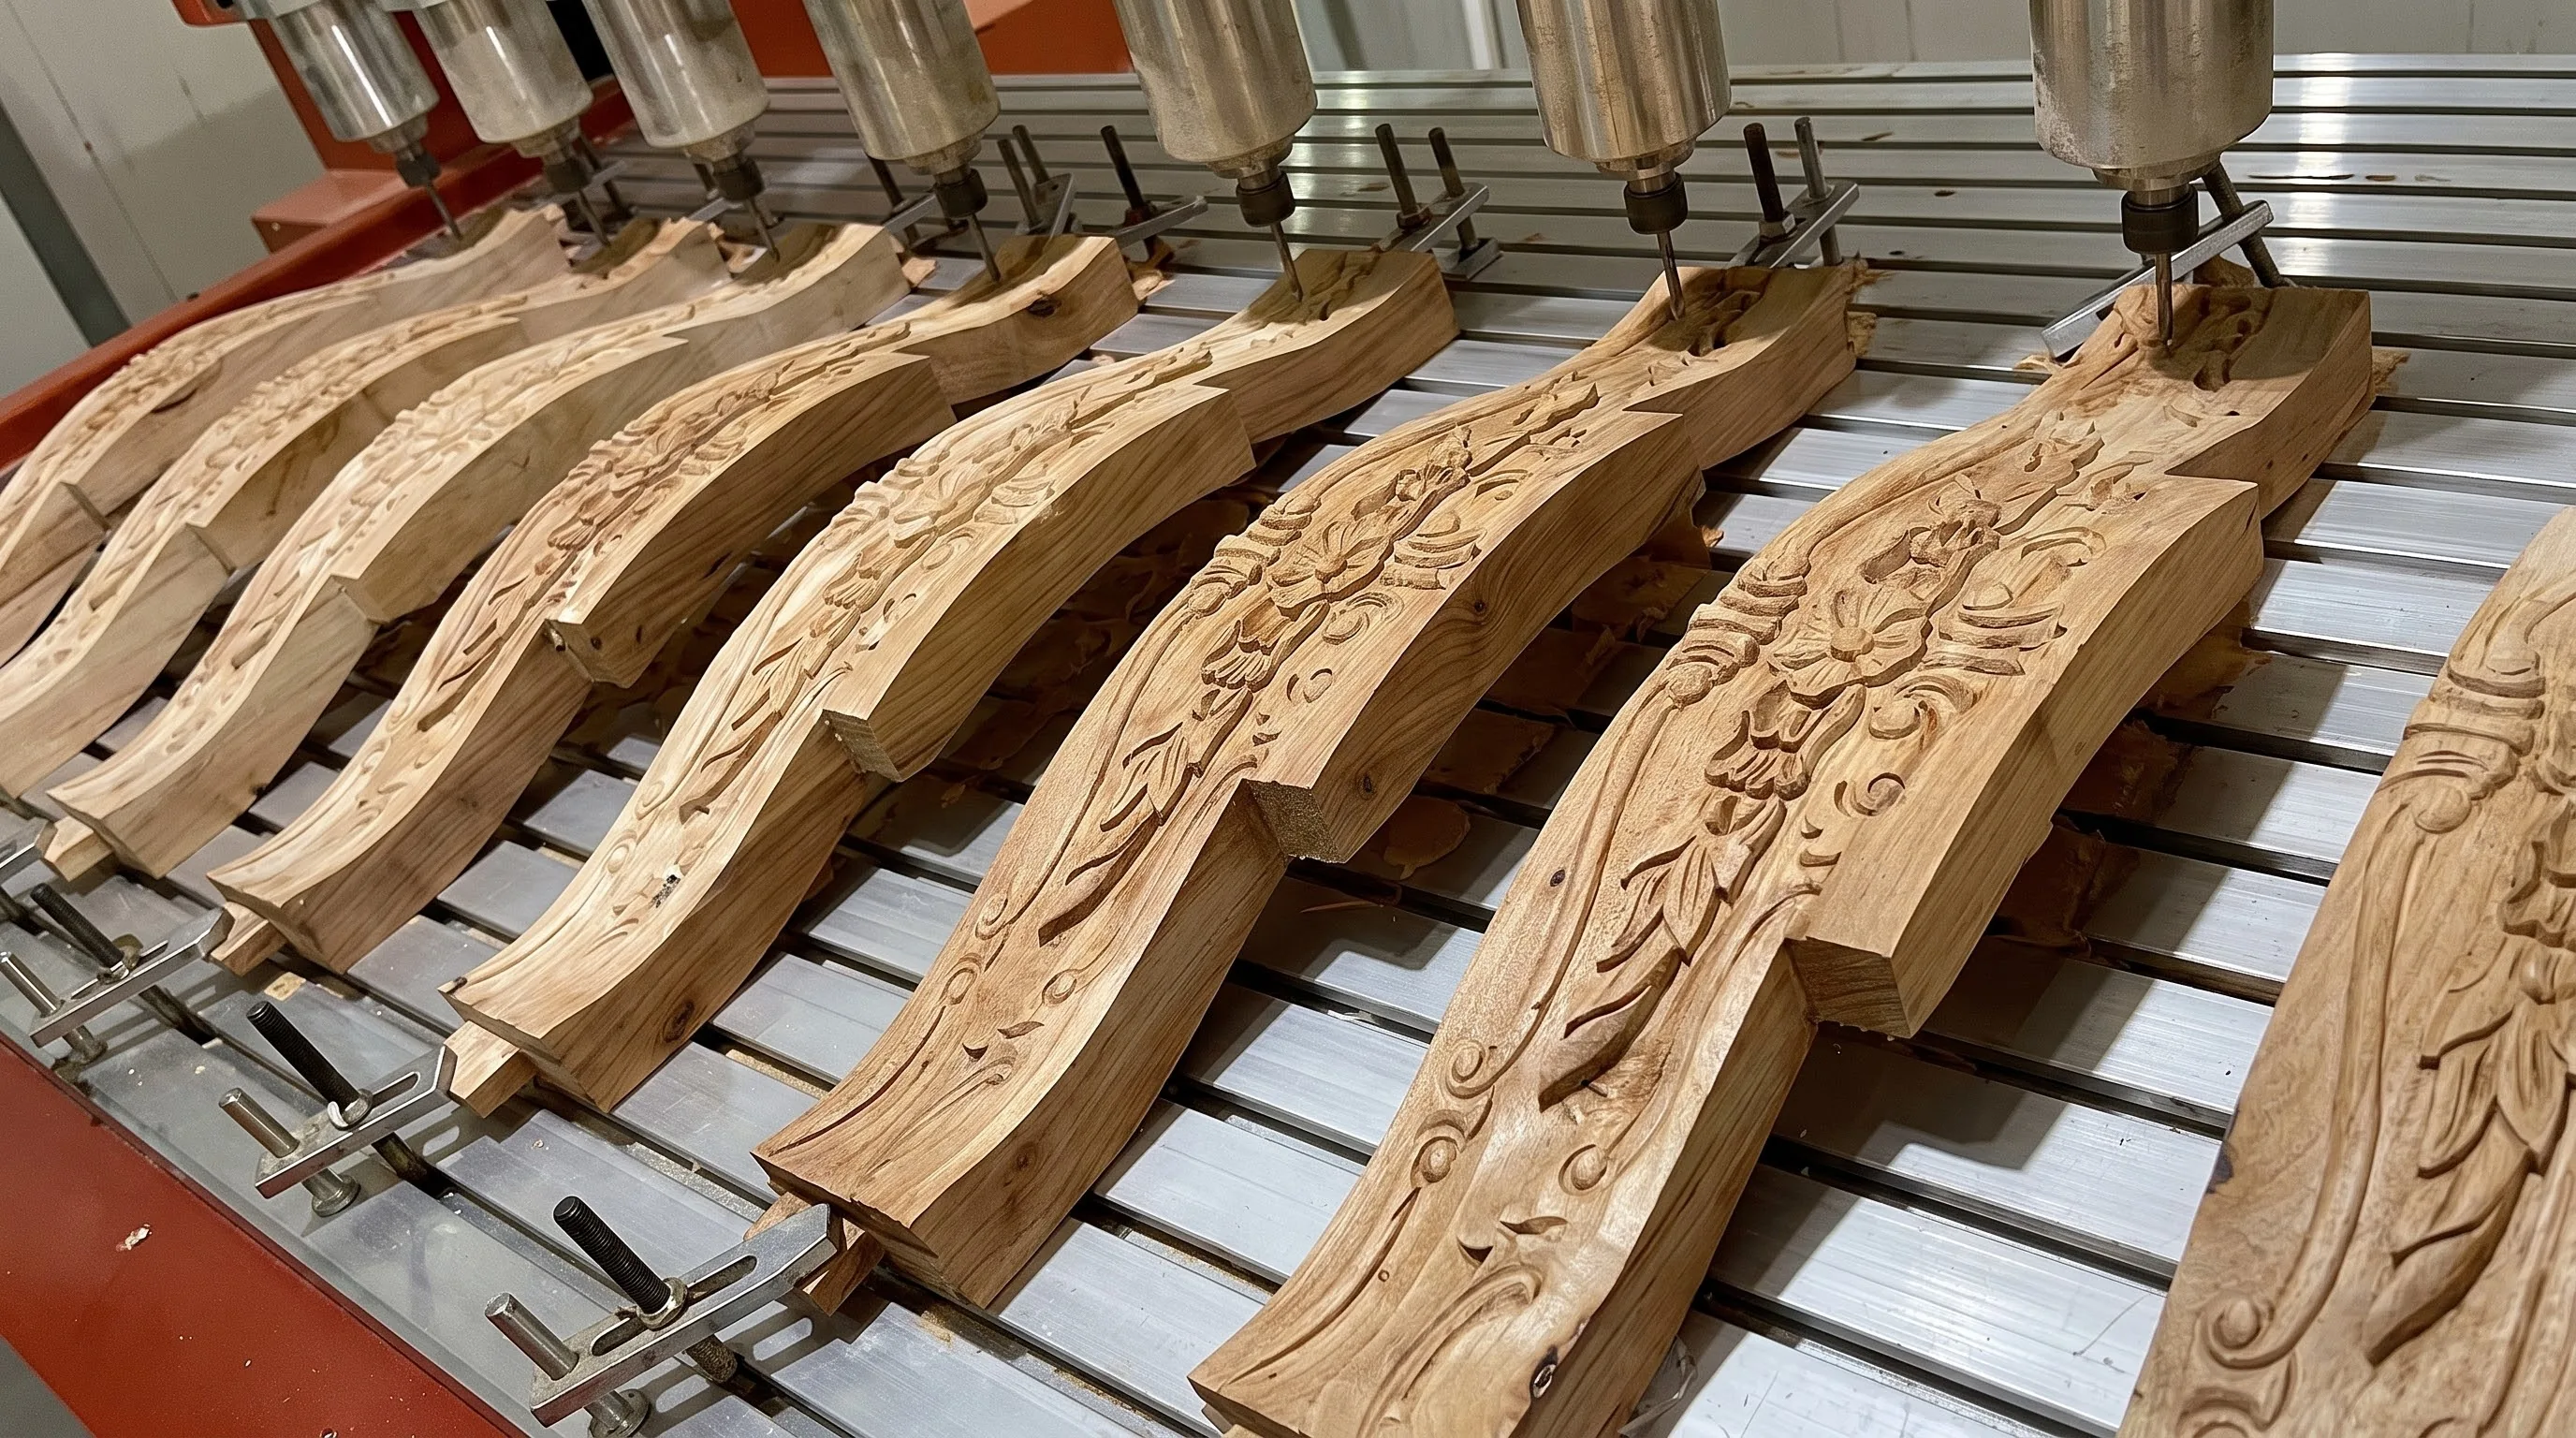
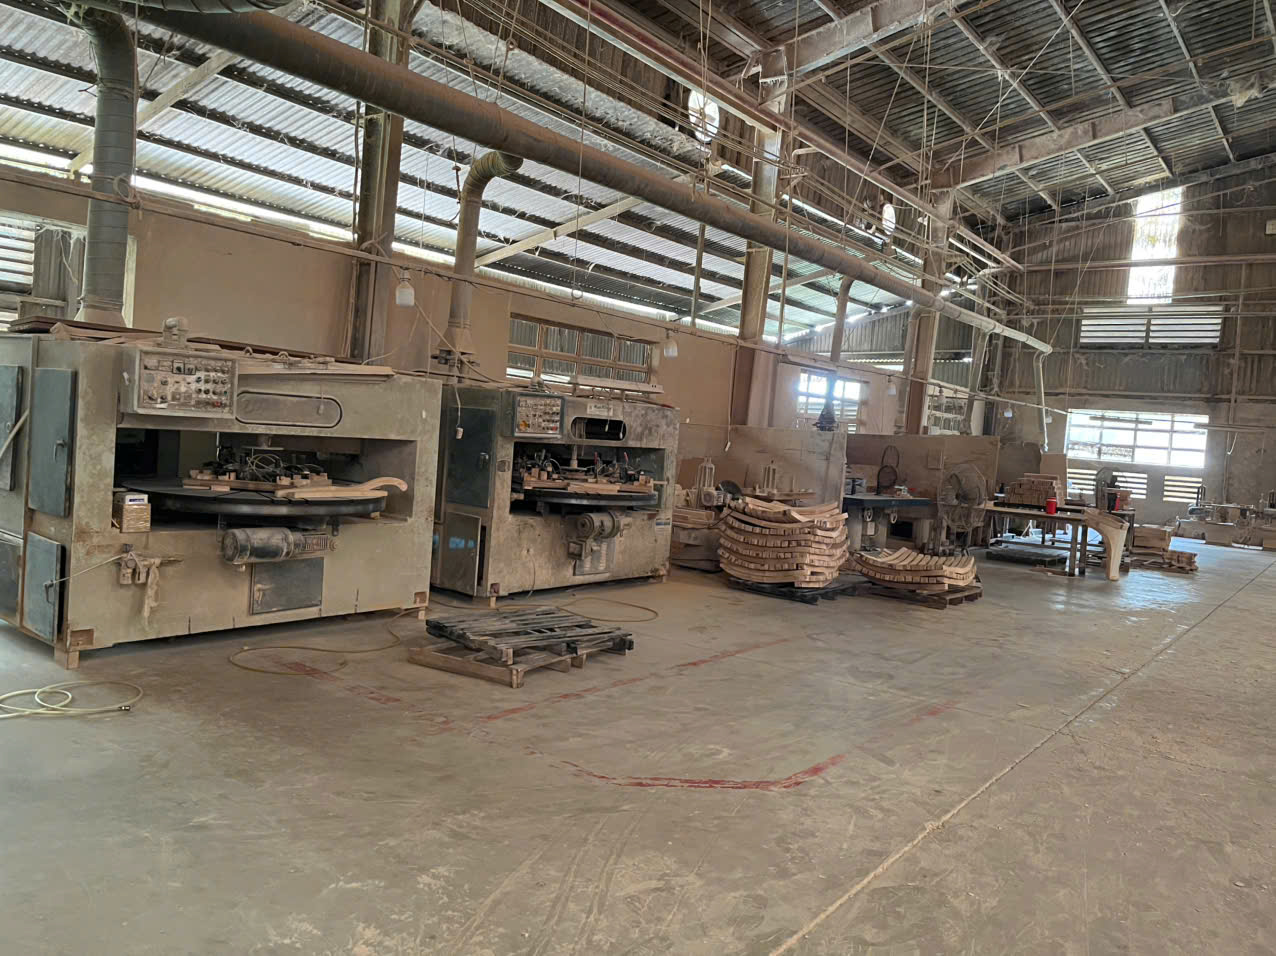
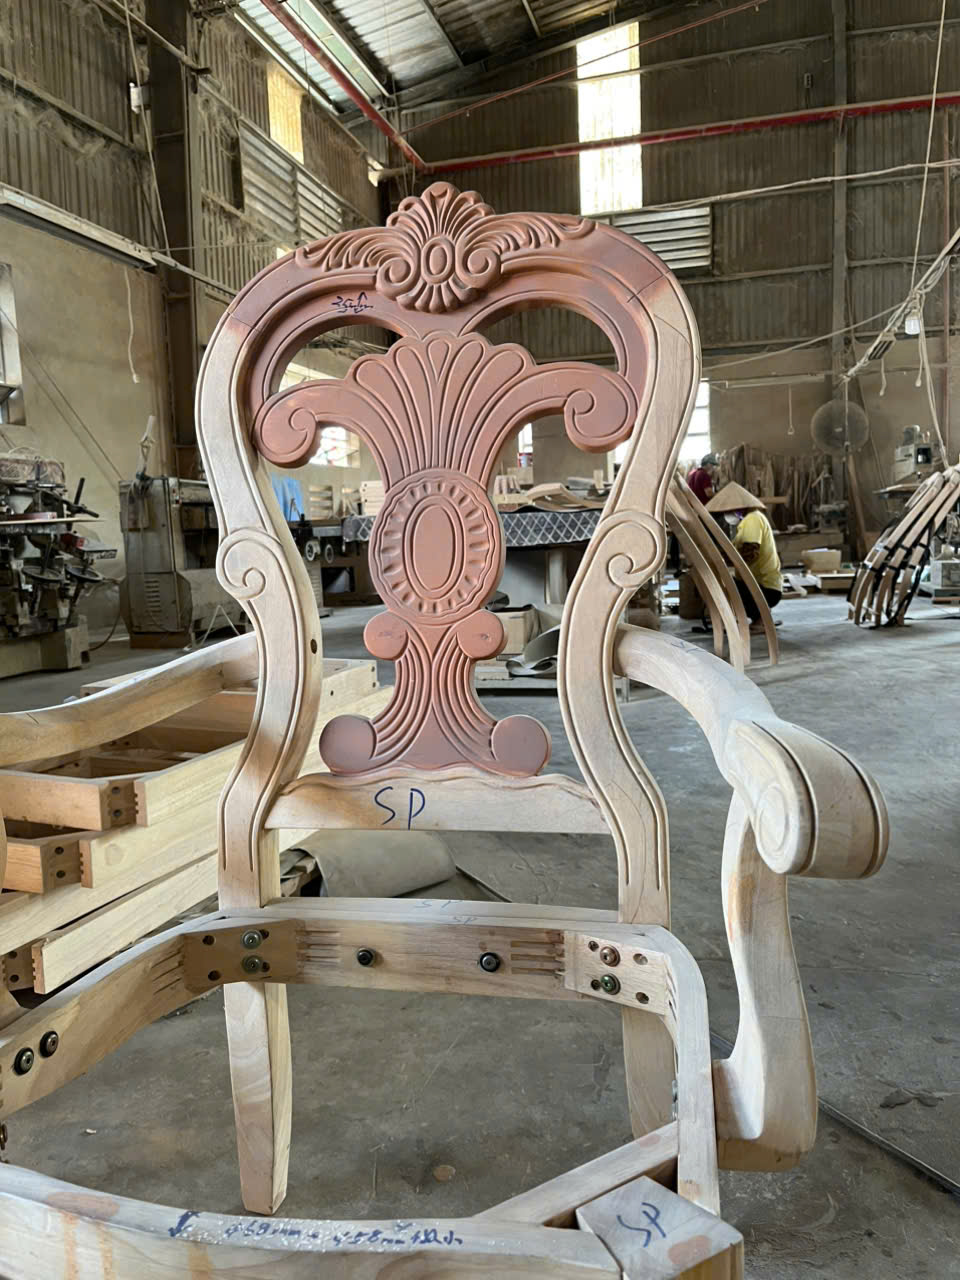
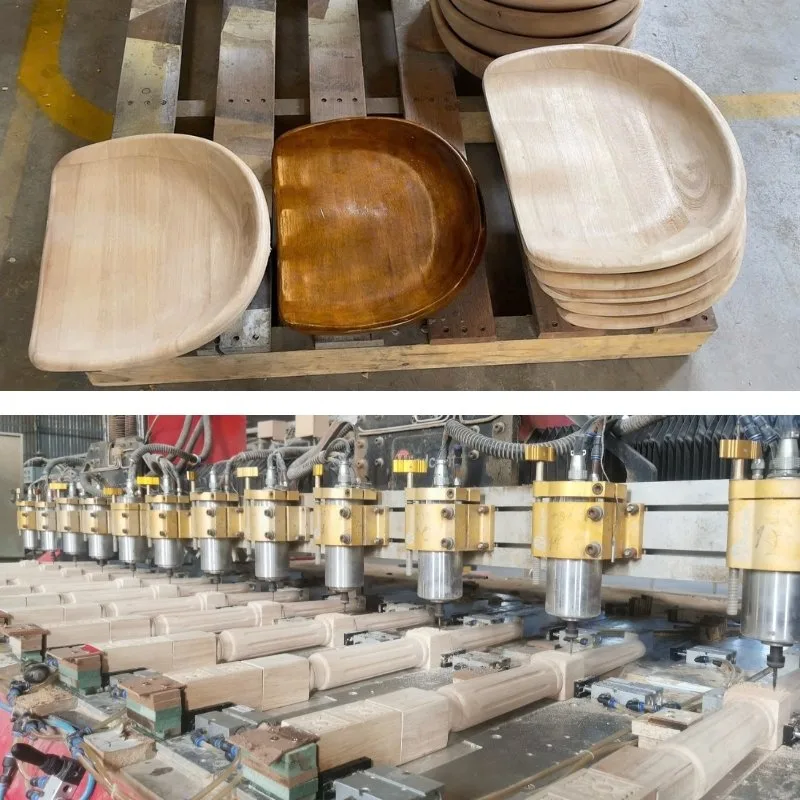
加工服务图片
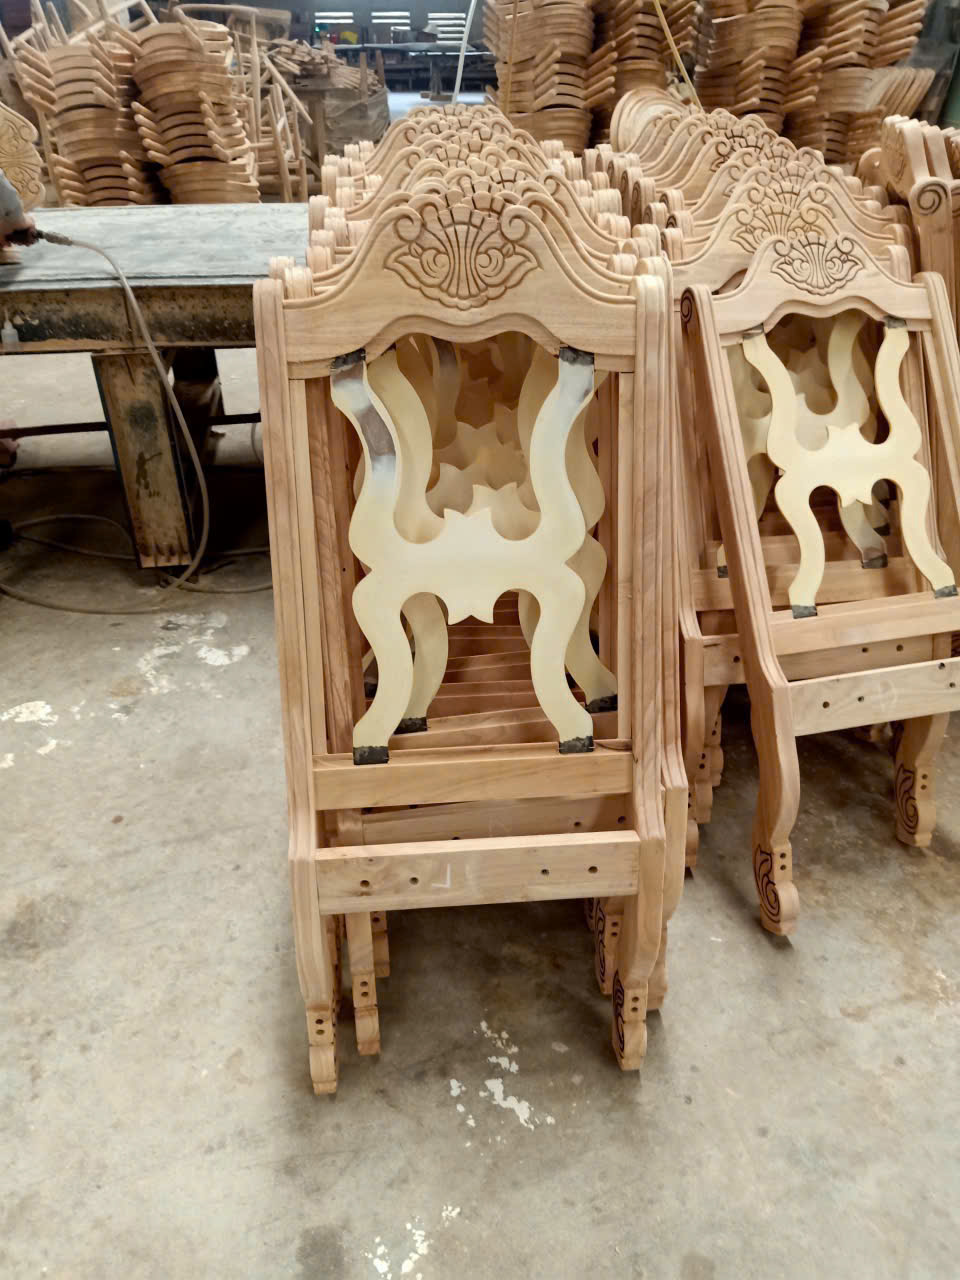
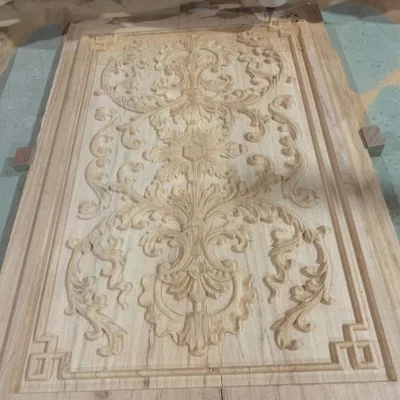
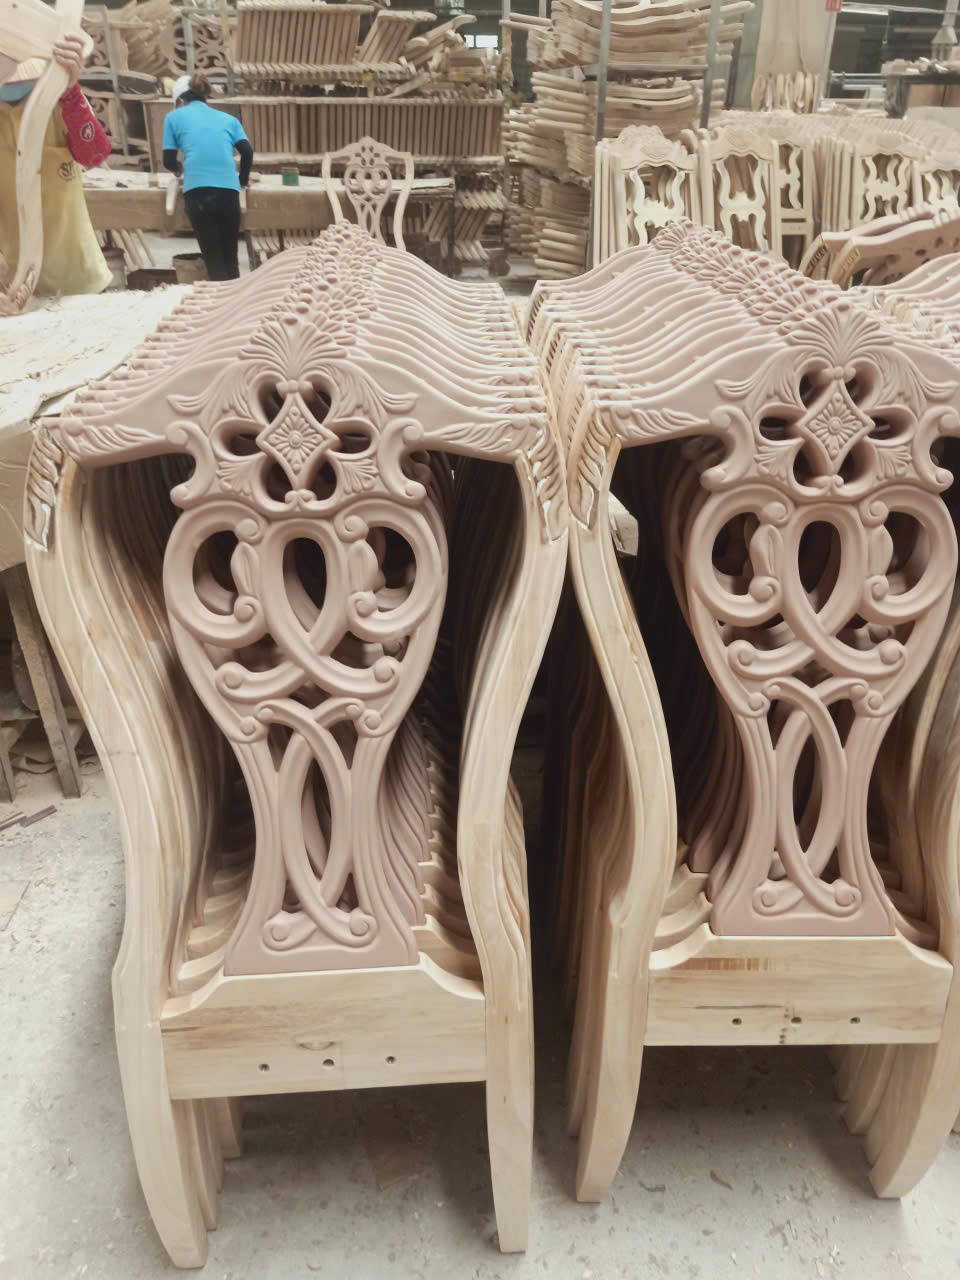
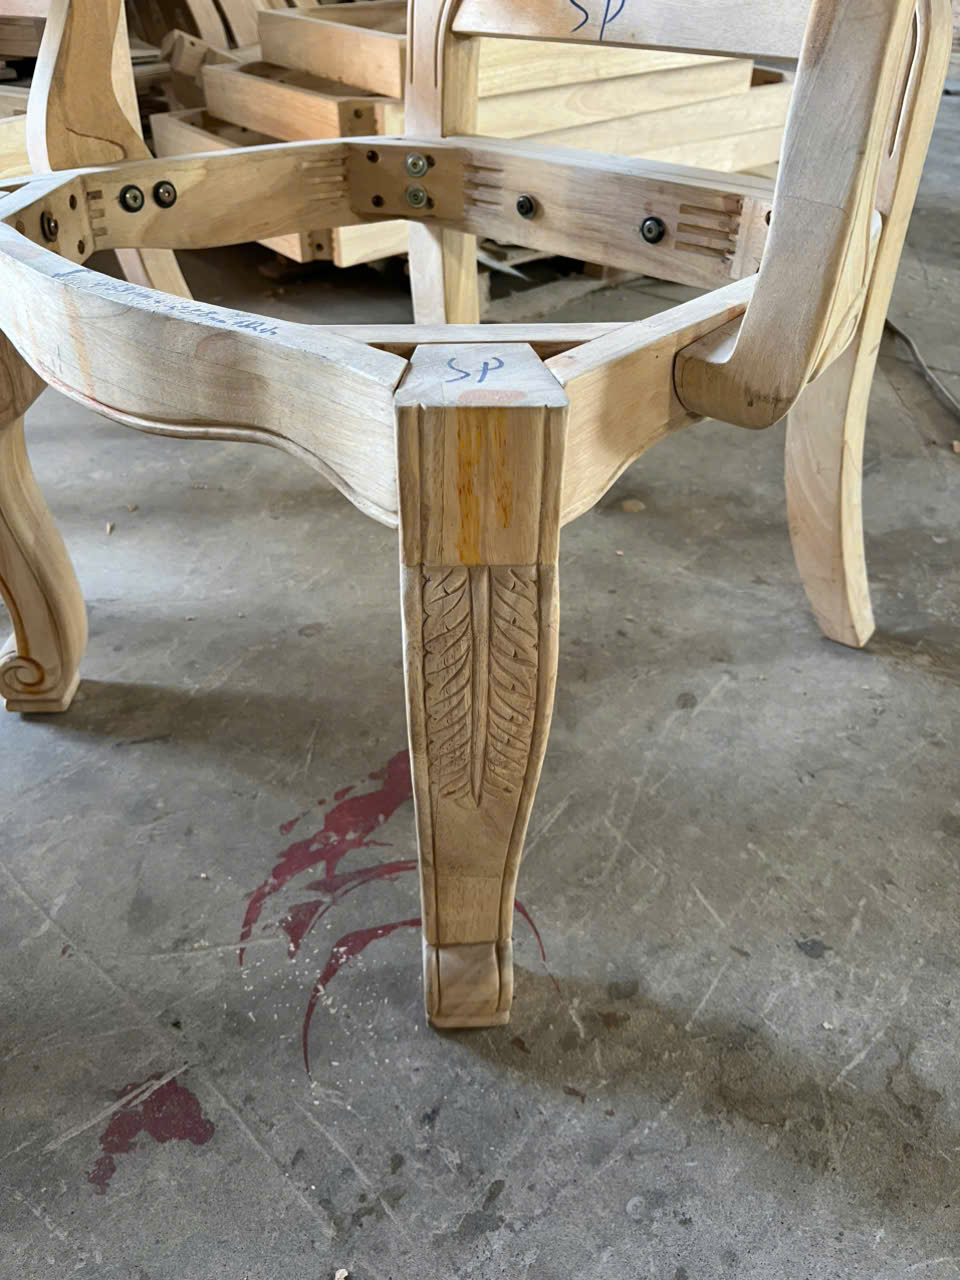
图片用于识别零件类别和需沟通的表面;具体订单仍以图纸、材料和验收标准为准。
需要提供什么资料?
资料越清楚,报价与样品越容易核对。缺失项目应标注为待工厂确认,不要自行假定。
图纸与版本
提供带尺寸、单位、材料和版本号的文件,并标注基准面与装配位置。
坯料与数量
说明坯料尺寸、供料方、样品数量和预计批量。
交付状态
说明加工范围、表面状态、包装方式和收货地点。
从需求到交付
1. 资料评审
工厂先评审文件、坯料、数量和缺失信息,再提出加工方案。
2. 确认范围与样品
双方确认图纸版本、费用、交期、是否打样及验收标准。
3. 加工与检查
按确认范围加工,并在指定位置进行检查。
4. 交付与版本留档
按约定包装交付,并保存确认版本供后续订单使用。
影响报价的因素
机时与装夹
装夹次数、加工面和刀路长度会影响生产时间。
材料与刀具
硬度、木纹、厚度与表面要求决定刀具和切削方案。
数量与检验
数量影响准备成本的分摊;特殊检验应计入范围。
TTW只有在评审订单资料后才能确认价格、交期、打样费和保修范围。本页面不构成具体零件的报价或技术承诺。
样品确认与验收应检查什么?
- 图纸版本和材料与约定一致。
- 检查重要装配位置尺寸。
- 外观与表面按确认要求比对。
- 批量生产前约定不合格品处理方式。
常见问题
只凭参考照片能报价吗?
照片可帮助识别形状,但缺少尺寸、材料、数量和表面范围时,报价可能变化。建议补充图纸或测量信息。
可以只做一个样品吗?
打样可行性、费用和时间需在评审文件与坯料后确认。样品应有明确版本和检验标准。